新闻资讯NEWS
聚焦减振降噪前沿,传递行业动态与企业实践在工业应用里头特别广泛的 S 系列斜齿轮 - 涡轮减速机,其作为关键起到传动作用的部件蜗杆,在长时间运行之后难以避免地会出现状况。按照我的有维修的相关经验来讲,最常常出现的故障主要集中于磨损方面、发热的情况以及产生异响这三个不同的方面。一旦蜗杆的齿面出现了点蚀或者胶合这种状况,那么就会直接对传动的效率产生影响,在情况严重的时候甚至会致使设备不得不停止运行状态。好多用户常常是一直等到设备运行出现了不一样平常的情况才开始予以关注,而这个时候损失已然造成了,所以对于这些故障所呈现出来的表现以及预防的相关措施进行一定的了解就是相当关键重要的。
要判定蜗杆是不是得更换,光靠肉眼瞅是不行的。我在现场一般会先量一下齿厚,若是磨损量比原齿厚的百分之十还多,那就得考虑换了。与此同时,要看齿面有没有明显的剥落或者塑性变形存在,这类现象意味着材料已然疲劳。更为关键的是观察啮合间隙,要是反转时空行程显著变大,这表明磨损已对传动精度产生影响啦。在实际工作里,好多维修工容易忽视润滑油中的金属碎屑,而这些微小颗粒恰恰就是早期预警的信号呀。
最常见的致使蜗杆异常发热的原因并非单一因素,而是存在润滑不当的状况,其原因要么是油品选择出现错误,要么是油量不足或者油品变质。我曾处理过一则案例,该案例中用户使用了高粘度齿轮油,从而致使散热不良,温度直接飙升至90度以上。安装精度同样至关重要,蜗杆与涡轮的轴线必须要严格保持垂直对中,倘若偏差过大,就会造成局部接触压力急剧增大。此外,散热条件差以及连续过载运行也会使得温升过快,此时需要检查冷却系统是否畅通,风扇是否能够正常工作。
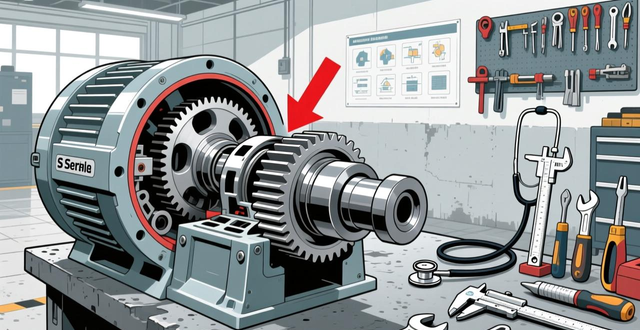
设备故障的前兆乃是异响,不同的声音对应着不同的问题。要是出现均匀的周期性响声,一般是因为齿面存在凸起点亦或是有异物嵌入其中;倘若发出的是不规则的冲击声,大多是轴承遭到损坏或者间隙过大所致。我给出的建议是先凭借听声来进行定位,使用听棒抵住不同的部位从而判断出声源所在之处。接着拆开观察窗去检查润滑油的状态,查看是否有金属粉末处于悬浮状态。最后进行盘车来检查旋转阻力,要是某个位置卡滞得十分明显,那就表明蜗杆已然弯曲或者齿面遭受了极为严重的损伤。需记住,一旦发现异响就必须马上停机展开排查,强行运行只会让损失变得更为严重。
图省事去安装蜗杆时,很多人会留下隐患。首先得保证箱体有清洁度,所有配合面都必须不存在毛刺,不存在杂质。安装到位之后要检查轴向窜动情况,标准应当在0.04mm以内,过大或者过小都会对啮合造成影响。涂抹润滑脂的时候不能仅仅只涂齿面,轴承座内同样也要进行充分填充。最后用手去旋转输入轴,感受全程阻力是不是均匀,是不是存在忽轻忽重的状况。这些细节看上去比较繁琐,然而却能够避免80%的早期故障。
在日常维护期间,除去已被接触过的蜗杆相关问题之外,你还遭遇到了哪些蜗杆关联的疑难难解的状况呢?欢迎于评论区域之内分享你的实操经验,此后我们一道去交流探讨解决的方案所在之处。倘若你认为内容具备实用的价值,那么请一定不要忘记给予点赞的支持举动,以便能够让更多的同行业从业者看见此内容。