新闻资讯NEWS
聚焦减振降噪前沿,传递行业动态与企业实践S系列斜齿轮 - 涡轮减速机,因具有结构紧凑的显著特性,在各类工业传动系统里被广泛应用,其传动比大,承载能力也强。此减速机内部,将斜齿轮的高速级与涡轮蜗杆的低速级巧妙结合,这种独特设计虽带来诸多优势,然而却让维修工作对精度以及专业性提出了极高要求。
经常可以见到的故障,像是温升过高这种情况,还有发出异响,再者是漏油,又或者输出轴卡死等状况,常常是因为安装不合适所致,或者是润滑失去效果造成的,究其根本是关键部件出现磨损而引发的。针对这些问题,本文会从实际维修这个角度着手。详细地去分享关键步骤,给相关维修操作人员给予切实能够实行的指导以及帮助,从而能够更有成效地解决S系列斜齿轮 - 涡轮减速机在实际运行进程当中出现的各类故障。
在进行维修之前,首先得借助“听、摸、看、问”的方式来精确地确定故障所在位置。当听到呈现周期性的撞击声音时,这种情形大多表明是齿轮出现断齿或者轴承保持架发生损坏;要是出现持续不断的高频啸叫现象,那么就有可能和齿面胶合或者润滑状况不佳存在关联。用手去触碰箱体,要是发觉局部地方的温度有异常升高的情况,那就需要去查看油位是不是过低或者涡轮蜗杆啮合时的侧隙是不是过小。对漏油位置加以观察是极为关键的,输入轴油封失效一般会致使电机一侧出现渗油现象,而结合面出现渗漏大多是由于螺栓松动或者密封胶老化所造成的。
于维修进程里,针对精准定位得出的故障,要依照具体情形予以针对性处置。针对齿轮出现断齿或者轴承保持架坏掉的状况,需替换相应的零部件;要是齿面胶合抑或润滑欠佳,要对润滑方式作出调整或者修复齿面。当油位处于过低状态时,及时添补适宜的润滑油;涡轮蜗杆啮合侧隙过小的话,就要开展适度调校。对于漏油这一问题,更换失效的油封,拧紧松动的螺栓,更换老化的密封胶,以确保设备恢复至正常运行状态。
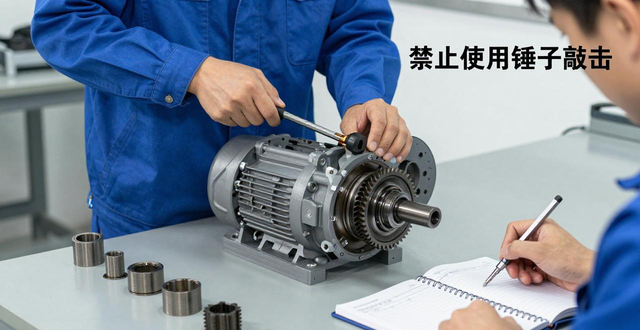
在进行拆卸操作之前,一定要将润滑油完全排空,同时要给自己的大脑发出指令,让其清晰地记住各部件之间相对的位置,特别是调整垫片的厚度以及它所在的位置,必须要做好记录。当把电机和联轴器拆卸下来之后,应当使用专门的拉马,按照一定的步骤,慢慢地将轴承和齿轮拆卸下来,绝对禁止使用锤子直接去敲击轴端或者壳体。对于涡轮蜗杆副而言,在拆卸的时候,需要特别留意涡轮的轴向窜动量,要先进行细致的测量,然后把原始间隙值记录下来。所有被拆卸下来的零部件,都必须依照顺序整齐地摆放好,并且要认真做好清洁工作,防止出现精密配合面被划伤的情况。
维修的核心是涡轮蜗杆,要检查蜗杆齿面,要是出现点蚀面积超过齿面30%或者齿面剥落,那就必须成对更换,涡轮轮缘的磨损情况得用深度尺测量,磨损量超过原始齿厚的15%就应该报废,轴承的径向游隙要用塞尺或者百分表测量,超过标准值0.05mm以上就得更换,油封唇口必须没有硬化、没有裂纹,建议每次维修都换新油封来杜绝漏油隐患。
装配期间,要严格依据拆卸记录来调整垫片,以此保证涡轮的轴向窜动量以及蜗杆的轴承预紧力能够符合规定要求。其中,啮合侧隙的调整属于关键要点。首先,在涡轮齿面涂抹红丹粉,接着转动蜗杆去检查接触斑点,规定接触面积沿着齿高的方向不能小于60%,沿着齿长的方向不能小于50%。试运行启动时,需先进行点动来确认无干涉情况,空载运转2小时之后,温升不能超过40℃,加载运行的时候,声音要均匀不许有冲击。
你于维修S系列减速机当中,碰到过最为棘手的问题是啥,又是怎样去解决的,欢迎于评论区分享你的实战经验,以使更多同行减少走弯路。